
Сварка труб из титановых сплавов: технология и выбор производителя
2026-09-24
- Особенности сварки титановых труб: физика процесса и требования к качеству
- Технологические методы соединения титановых трубопроводов
- Критические этапы подготовки и контроля качества
- Критерии выбора производителя титановых труб и услуг сварки
- Применение сварных титановых конструкций в промышленности
- Часто задаваемые вопросы (FAQ) по закупке и сварке титановых труб
- Заключение и рекомендации по взаимодействию с поставщиком
Особенности сварки титановых труб: физика процесса и требования к качеству
Титан и его сплавы обладают уникальным сочетанием высокой удельной прочности, коррозионной стойкости и биосовместимости, что делает их незаменимыми в аэрокосмической отрасли, химическом машиностроении, судостроении и производстве медицинского оборудования. Однако технологический процесс соединения титановых труб существенно отличается от работы со сталями или алюминием. Ключевой особенностью титана является его высокая химическая активность при повышенных температурах.
При нагреве выше 400–500 °C титан начинает активно поглощать кислород, азот и водород из окружающей атмосферы. Это приводит к образованию хрупких соединений (оксидов, нитридов и гидридов) в зоне термического влияния (ЗТВ). Результатом такого насыщения становится резкое снижение пластичности шва, появление трещин и потеря коррозионной стойкости. Именно поэтому сварка труб из титановых сплавов требует строгого контроля газовой среды и соблюдения специфических технологических параметров на всех этапах — от подготовки кромок до окончательного охлаждения изделия.
Для B2B-заказчиков понимание этих физических ограничений является критически важным при формировании технических требований к поставщику. Качество сварного соединения напрямую зависит не только от квалификации сварщика, но и от способности производителя обеспечить надлежащую защиту расплавленного металла и околошовной зоны.
Влияние легирующих элементов на свариваемость
Промышленность использует различные марки титановых сплавов, которые делятся на несколько групп в зависимости от фазового состава: альфа-сплавы, бета-сплавы и альфа-бета сплавы. Наиболее распространенным материалом для трубопроводных систем является технически чистый титан (марки ВТ1-0, ВТ1-00, Grade 1, Grade 2) и малолегированные сплавы (например, ВТ6, Grade 5).
- Технически чистый титан: Обладает наилучшей свариваемостью. Риск образования закалочных структур минимален, однако чувствительность к загрязнению газами остается высокой.
- Альфа-сплавы: Хорошо свариваются, но требуют контроля теплового режима для предотвращения роста зерна в ЗТВ, что может снизить ударную вязкость.
- Альфа-бета сплавы (например, ВТ6/Grade 5): Склонны к образованию хрупкой мартенситной структуры при быстром охлаждении. Для таких материалов часто требуется термообработка после сварки для снятия внутренних напряжений и восстановления свойств.
При заказе титановых труб необходимо четко указывать марку сплава, так как технология сварки для ВТ1-0 и ВТ6 будет различаться по параметрам тока, скорости подачи присадочного материала и необходимости последующей термообработки.
Технологические методы соединения титановых трубопроводов
Выбор метода сварки определяется толщиной стенки трубы, диаметром, требованиями к герметичности и условиями эксплуатации готового изделия. В промышленной практике наиболее распространены три основных метода: аргонодуговая сварка (TIG), плазменная сварка и электронно-лучевая сварка.
Аргонодуговая сварка (TIG/WIG)
Это наиболее универсальный и широко применяемый метод для сварки труб из титановых сплавов. Процесс осуществляется в среде инертного защитного газа (аргона высокой чистоты, не ниже 99,98%). Преимущество метода заключается в возможности визуального контроля дуги и ванны расплава, а также в относительно низком тепловложении, что снижает зону термического влияния.
Для обеспечения качества при TIG-сварке титановых труб применяются следующие технические решения:
- Двусторонняя газовая защита: Защита необходима не только с внешней стороны шва (горелкой), но и с внутренней полости трубы. Для этого используется система продувки внутренним аргоном. Отсутствие внутренней защиты приводит к окислению корня шва, что недопустимо для трубопроводов высокого давления или агрессивных сред.
- Использование местных камер или колпаков: При сварке неповоротных стыков или сложных узлов могут применяться локальные камеры, заполненные аргоном, чтобы изолировать всю зону сварки от воздуха.
- Контроль цвета шва: Цвет оксидной пленки на поверхности шва служит индикатором качества защиты. Серебристый или светло-соломенный цвет свидетельствует о хорошем качестве. Синий, фиолетовый или серый цвета указывают на перегрев и насыщение титана кислородом и азотом, что требует браковки участка.
Плазменная сварка
Плазменная сварка рекомендуется для труб со стенкой средней и большой толщины. Благодаря высокой концентрации энергии плазменная дуга обеспечивает глубокий проплав за один проход (без разделки кромок для определенных толщин) и формирует узкий шов с минимальной зоной термического влияния. Это снижает общие деформации конструкции и расход присадочного материала.
Метод требует более сложного и дорогостоящего оборудования, а также высокой точности сборки стыков (минимальный зазор). Для B2B-проектов, где важна серийность и стабильность геометрии длинных трубопроводов, плазменная сварка может быть экономически более эффективной, несмотря на высокие капитальные затраты.
Электронно-лучевая сварка (EBW)
Применяется преимущественно в вакуумных камерах. Этот метод обеспечивает исключительную чистоту шва, так как сварка происходит в глубоком вакууме, полностью исключающем контакт с атмосферными газами. Электронно-лучевая сварка позволяет соединять трубы большой толщины с высокой скоростью и минимальными деформациями.
Основное ограничение метода — габариты вакуумной камеры, что делает его непригодным для сварки крупногабаритных трубопроводных систем на месте монтажа. Обычно EBW используется для изготовления прецизионных компонентов, теплообменников и элементов авиационных двигателей.
Критические этапы подготовки и контроля качества
Успех сварки труб из титановых сплавов на 80% определяется качеством подготовительных операций. Титан крайне чувствителен к поверхностным загрязнениям: маслу, смазке, пыли и особенно к металлическим включениям от других материалов (железа, меди, цинка).
Подготовка поверхности и кромок
Перед сваркой поверхность труб в зоне шва (шириной не менее 20 мм от края) должна быть тщательно очищена. Процесс включает:
- Обезжиривание: Удаление органических загрязнений специальными растворителями, не содержащими хлора (хлорированные углеводороды при высоких температурах могут вызывать растрескивание титана).
- Механическая очистка: Зачистка металлическими щетками из нержавеющей стали или абразивными материалами. Важно использовать инструменты, которые ранее не контактировали со сталями или алюминием, чтобы избежать переноса частиц других металлов.
- Химическое травление: В высокотребовательных отраслях (авиация, медицина) применяется травление в кислотных растворах для удаления альфированного слоя и оксидной пленки.
Сборка стыков должна производиться без применения силовых методов, вызывающих остаточные напряжения. Использование стальных прихваток категорически запрещено. Если необходимы временные фиксаторы, они должны быть изготовлены из того же титанового сплава или из меди/латуни (при условии последующего полного удаления и зачистки мест контакта).
Контроль качества сварных соединений
Для подтверждения соответствия сварных швов техническим требованиям проводится многоступенчатый контроль. В системе менеджмента качества современных производителей, таких как ООО «Баоцзи Ибайтэ Технологии Новых Материалов», реализован замкнутый цикл контроля на всех этапах.
Основные методы неразрушающего контроля (НК):
- Визуальный и измерительный контроль (ВИК): Проверка геометрии шва, наличия подрезов, пор, трещин и цвета оксидной пленки.
- Рентгенографический контроль (RT): Позволяет выявить внутренние дефекты: непровары, поры, вольфрамовые включения. Является обязательным для трубопроводов, работающих под давлением.
- Ультразвуковой контроль (UT): Эффективен для обнаружения плоскостных дефектов (трещин, несплавлений) в толстостенных трубах.
- Капиллярный контроль (PT): Используется для выявления поверхностных трещин, невидимых глазу.
В ряде случаев, особенно для ответственных изделий, проводится разрушающий контроль образцов-свидетелей: испытания на растяжение, изгиб и сплющивание, а также металлографические исследования микроструктуры шва.
Критерии выбора производителя титановых труб и услуг сварки
При выборе подрядчика для поставки сварных титановых конструкций или полуфабрикатов B2B-закупщик должен оценивать не только цену, но и технологическую зрелость предприятия. Рынок насыщен предложениями, однако далеко не все производители обладают компетенциями для работы с титаном на уровне международных стандартов.
Производственная интеграция и сырьевая база
Надежным признаком качества является наличие у производителя полного вертикально интегрированного цикла. Предприятия, которые самостоятельно производят заготовки (слитки, блины), осуществляют прокатку листа и производство труб, лучше контролируют исходную структуру материала. Это позволяет отслеживать происхождение сырья и гарантировать однородность химических свойств по всей длине трубы.
Примером такого подхода является ООО «Баоцзи Ибайтэ Технологии Новых Материалов». Компания, расположенная в промышленном кластере Баоцзи («Титановой долине Китая»), специализируется на научных исследованиях и производстве титановых сплавов. Наличие собственного производства проволоки, прутков, листов и труб позволяет компании обеспечивать контроль над каждой стадией изготовления — от входного контроля сырья до финальной приемки готовой продукции. Такой подход минимизирует риски, связанные с закупкой полуфабрикатов у сторонних поставщиков неизвестного качества.
Сертификация и стандарты качества
Наличие сертификатов системы менеджмента качества является базовым требованием для допуска к тендерам в стратегических отраслях. Однако следует обращать внимание на специфику стандартов:
- ISO 9001: Базовый стандарт качества, подтверждающий наличие процессов управления.
- ISO 13485:2016: Специфический стандарт для медицинских изделий. Его наличие говорит о том, что производитель способен обеспечивать высочайший уровень чистоты и прослеживаемости, что критично для имплантатов и хирургического инструмента.
- GJB 9001C: Китайский государственный военный стандарт качества. Применение военных стандартов в гражданском производстве обеспечивает исключительную стабильность геометрических параметров, однородность структуры и воспроизводимость свойств продукции.
ООО «Баоцзи Ибайтэ Технологии Новых Материалов» владеет тройным сертифицированным стандартом качества (ISO 9001, ISO 13485:2016, GJB 9001C). Это подтверждает способность предприятия удовлетворять жестким требованиям гражданской, медицинской и оборонной отраслей. Для заказчика это означает, что продукция прошла строгие процедуры валидации процессов, что снижает риск получения брака в крупных партиях.
Техническое сотрудничество и R&D
Сложные проекты часто требуют нестандартных решений: сварки разнородных металлов, изготовления труб сложного профиля или применения специальных сплавов (например, ниобий-циркониевых). Способность производителя участвовать в научно-исследовательских работах и адаптировать технологии под нужды клиента является важным конкурентным преимуществом.
Сотрудничество с ведущими отраслевыми институтами позволяет внедрять инновационные решения непосредственно в производственный процесс. ООО «Баоцзи Ибайтэ Технологии Новых Материалов» поддерживает долгосрочное партнерство с такими организациями, как Северо-Западный научно-исследовательский институт цветных металлов, АО «Чэнду исследовательский институт передовых металлов» (группа Паньган) и другими. Такое взаимодействие обеспечивает технический обмен и совместную отработку производственных процессов, что особенно важно при реализации индивидуальных проектов.
Применение сварных титановых конструкций в промышленности
Выбор титановых труб и технологии их соединения диктуется условиями эксплуатации. Понимание отраслевой специфики помогает закупщику сформулировать правильные технические задания.
| Отрасль | Ключевые требования | Особенности сварки и конструкций |
|---|---|---|
| Нефтехимия и химическое машиностроение | Коррозионная стойкость в агрессивных средах (хлор, кислоты, щелочи). | Требуется полная защита шва от окисления. Часто используются трубы большого диаметра. Важен контроль отсутствия пор, так как они становятся очагами питтинговой коррозии. |
| Авиакосмическая промышленность | Высокая удельная прочность, усталостная выносливость, малый вес. | Применение высоколегированных сплавов. Строгий контроль механических свойств шва. Широкое использование электронно-лучевой и плазменной сварки. |
| Судостроение и оффшор | Сопротивление морской коррозии, кавитации. | Сварка трубопроводов забортной воды, теплообменников. Требуется защита от ветра при монтажных работах на открытых площадках (использование камер). |
| Медицинское оборудование | Биосовместимость, стерилизуемость, отсутствие токсичных выделений. | Высокие требования к чистоте поверхности шва. Обязательное соответствие стандарту ISO 13485. Использование технически чистого титана или специальных сплавов. |
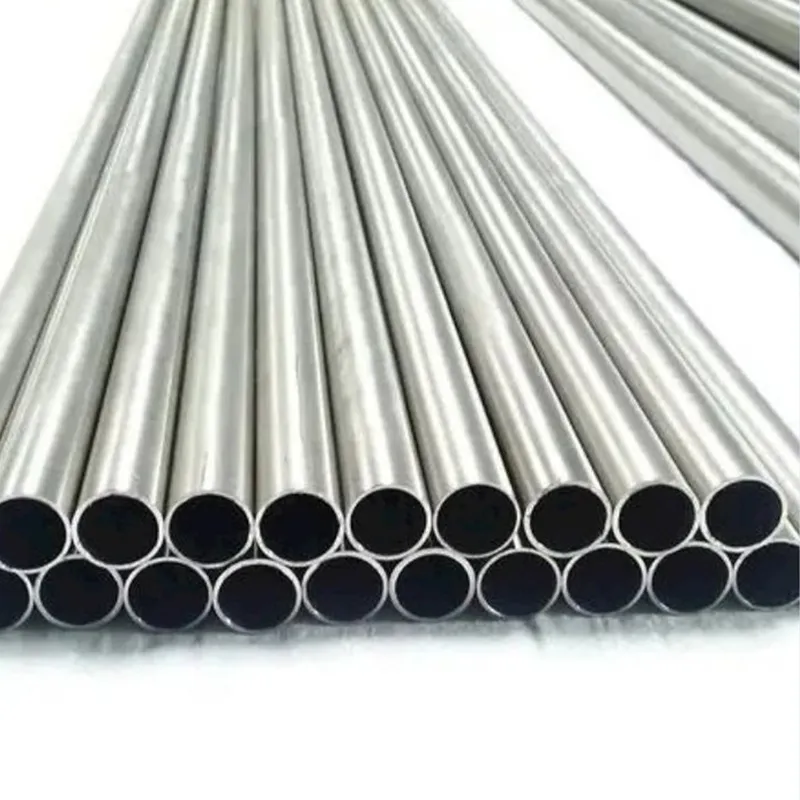
Продукция из титановых сплавов, выпускаемая современными высокотехнологичными предприятиями, находит применение во всех перечисленных сферах. Например, титановые трубы и фитинги используются в системах охлаждения, гидравлических линиях, теплообменных аппаратах и конструкциях каркасов.
Часто задаваемые вопросы (FAQ) по закупке и сварке титановых труб
Можно ли сваривать титановые трубы со стальными?
Прямая сварка титана со сталью невозможна из-за образования хрупких интерметаллидных фаз. Для соединения таких разнородных материалов используются переходники (биметаллические вставки), изготовленные методом взрывной сварки или диффузионной сварки, либо механические соединения (фланцы, резьбовые муфты) с использованием уплотнительных элементов, совместимых с обеими средами.
Как проверить качество сварки титановой трубы без лабораторного оборудования?
Первичный визуальный контроль может провести квалифицированный инспектор. Основным индикатором является цвет шва. Серебристый или светло-желтый цвет допускается. Синий, фиолетовый, серый или белый (меловой) налет свидетельствует о нарушении газовой защиты и перегреве. Такие швы имеют пониженную пластичность и коррозионную стойкость и подлежат удалению. Также следует обратить внимание на отсутствие видимых пор, трещин и подрезов.
Влияет ли марка титана на стоимость сварочных работ?
Да, влияет косвенно. Сварка технически чистого титана проще и быстрее, так как не требует предварительного подогрева или последующей термообработки. Сварка легированных сплавов (альфа-бета классов) может требовать более строгого контроля межпроходной температуры и пост-сварочной обработки для снятия напряжений, что увеличивает трудозатраты и время производства. Кроме того, стоимость самих труб из разных сплавов существенно различается.
Какие документы запрашивать у производителя титановых труб?
При закупке необходимо требовать:
- Сертификат качества на материал (Mill Certificate) с указанием химического состава и механических свойств конкретной партии.
- Протоколы неразрушающего контроля сварных швов (рентген, ультразвук).
- Паспорт качества на готовое изделие.
- Документы, подтверждающие соответствие системы качества производителя международным стандартам (ISO, GJB и др.).
Заключение и рекомендации по взаимодействию с поставщиком
Сварка труб из титановых сплавов — это высокотехнологичный процесс, требующий строгого соблюдения регламентов и наличия квалифицированного персонала. Ошибки на этапе сварки могут привести к катастрофическим последствиям при эксплуатации трубопроводов под давлением или в агрессивных средах.
Для минимизации рисков при закупке титановых конструкций рекомендуется:
- Отдавать предпочтение производителям с полным циклом производства, контролирующим качество сырья и готовой продукции.
- Проверять наличие у поставщика релевантных сертификатов качества (ISO 9001, отраслевые стандарты).
- Уточнять технологию сварки, применяемую для конкретного заказа, и требования к газовой защите.
- Запрашивать образцы или результаты испытаний для критически важных узлов.
Компании, такие как ООО «Баоцзи Ибайтэ Технологии Новых Материалов», демонстрируют подход, основанный на глубокой технической экспертизе и интеграции научных разработок в производство. Сотрудничество с такими предприятиями, имеющими подтвержденный опыт работы с ведущими отраслевыми институтами и строгую систему контроля (включая военные стандарты GJB 9001C), обеспечивает надежность поставок и соответствие продукции самым высоким требованиям качества.
При формировании запроса на коммерческое предложение (RFQ) рекомендуется предоставлять максимально подробные чертежи, указывать марку сплава, условия эксплуатации и требования к контролю качества. Это позволит производителю предложить оптимальную технологию соединения и рассчитать точную стоимость изделия, избегая скрытых расходов на исправление дефектов.