
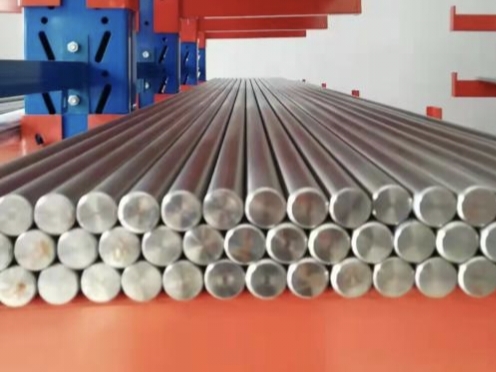
Наша компания производит различные виды титановых прутков, в том числе прутки из чистого титана, медицинские титановые прутки, прутки из титановых сплавов, квадратные титановые прутки и шестигранные титановые прутки, которые широко используются в аэрокосмической, химической и медицинской отраслях. Как производятся эти разнообразные титановые прутки? Каковы этапы их производства? Ниже мы подробно расскажем о технологическом процессе производства титановых прутков.
2026-10-09
1.Подготовка сырья — это первый этап обработки титановых прутков. В основном в качестве исходного сырья выбирают титановую руду высокой чистоты или титановую губку. Титановая губка обычно получается из титановой руды методом хлорирования или восстановления водородом, что обеспечивает высокое содержание титана и низкое содержание примесей.
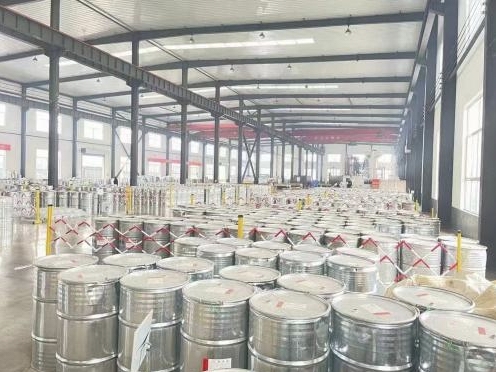
2.Далее следует процесс плавки, для которого обычно используются технологии вакуумной плавки (VAR) или аргонодуговой плавки (AES). В ходе этого процесса высокочистый губчатый титан плавится при высокой температуре, образуя жидкий металл; процесс плавки позволяет удалить примеси из металла, повысив чистоту и качество конечного продукта.
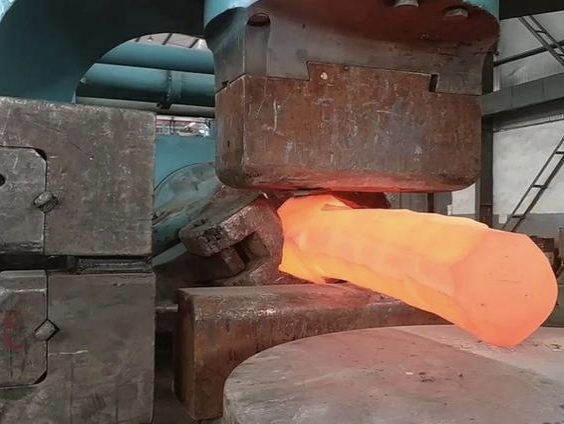
3. Расплавленный титан обычно подвергается ковке и литью в слитки. Ковка — это процесс пластической деформации титановых слитков после их нагрева до определенной температуры, цель которого — изменить форму и микроструктуру слитков, а также повысить механические свойства титановых прутков. Ковка подразделяется на горячую и холодную. Горячая ковка — это процесс, при котором титановый слиток нагревается до высокой температуры, что обеспечивает высокую эффективность обработки и хорошую пластичность. Холодная ковка осуществляется при комнатной температуре; поскольку титановые сплавы обладают низкой пластичностью, для их пластической деформации требуется приложить значительное усилие.
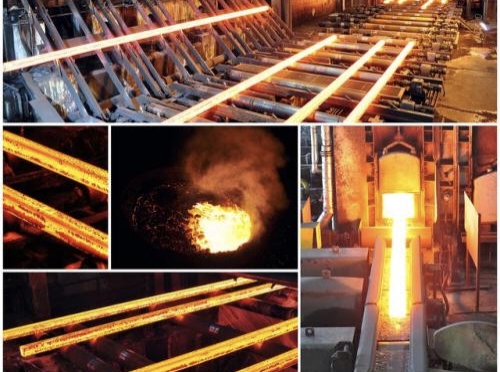
4. По завершении ковки титановый пруток необходимо подвергнуть термической обработке для корректировки его внутренней структуры и повышения прочности и вязкости материала. Термическая обработка обычно состоит из двух этапов: растворения и старения. Растворение заключается в нагревании титанового прутка до определенной температуры и выдержке при ней в течение определенного времени, чтобы элементы сплава равномерно растворились в титановой матрице, после чего следует быстрое охлаждение для закрепления распределения элементов сплава. Старение — это процесс, при котором после растворения титановый пруток повторно нагревают до определённой температуры, выдерживают при ней в течение определённого времени, а затем охлаждают соответствующим образом, чтобы легирующие элементы образовали стабильные фазы выделения, что позволяет повысить прочность и твёрдость титанового прутка.
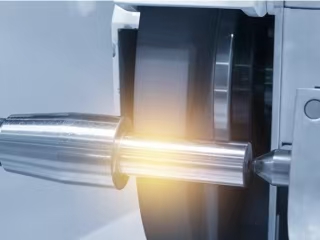
5. По завершении термообработки титановые прутки подвергаются механической обработке для придания им требуемых размеров и формы. Механическая обработка включает в себя такие процессы, как токарная обработка, фрезерование, сверление и шлифование. Механическая обработка осуществляется в соответствии с требованиями к изделию и конструкционными чертежами, при этом титановые прутки приводятся в нужную форму и размеры посредством резания и шлифования.
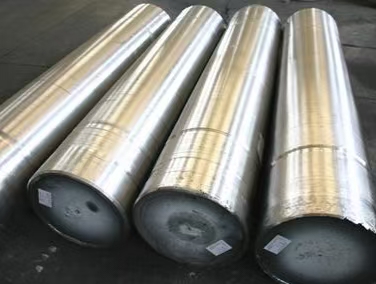
6. Титановые прутки также подвергаются обработке поверхности для улучшения её качества и повышения коррозионной стойкости. Обработка поверхности обычно включает такие процессы, как травление, полировка, анодирование и т. д. Травление заключается в погружении титанового прутка в кислотный раствор для удаления оксидов и примесей с поверхности. Полировка — это механическая или химическая обработка поверхности титанового прутка с целью получения гладкой поверхности. Анодирование — это погружение титанового прутка в электролит, при котором под действием электрического тока на его поверхности образуется плотная оксидная пленка, что повышает его коррозионную стойкость.
В результате вышеописанного технологического процесса в конечном итоге получаются высококачественные титановые прутки, соответствующие стандартам. Компания «Баоцзи Ибайте» производит титановые прутки в строгом соответствии с технологическим процессом и осуществляет тщательный контроль качества на каждом этапе, благодаря чему вся продукция соответствует требованиям заказчиков.
Компания «Баоцзи Ибайтэ» по производству новых материалов, ООО
– Профессиональный производитель титановых прутьев и стержней в Баоцзи, Китай
Адрес: Завод № 10, ул. Феникс, д. 3, Зона развития высоких технологий, г. Баоцзи, провинция Шэньси, Китай.
Адрес электронной почты: nancy@yibaite.com.cn
Тел.: 0086-18291761837


